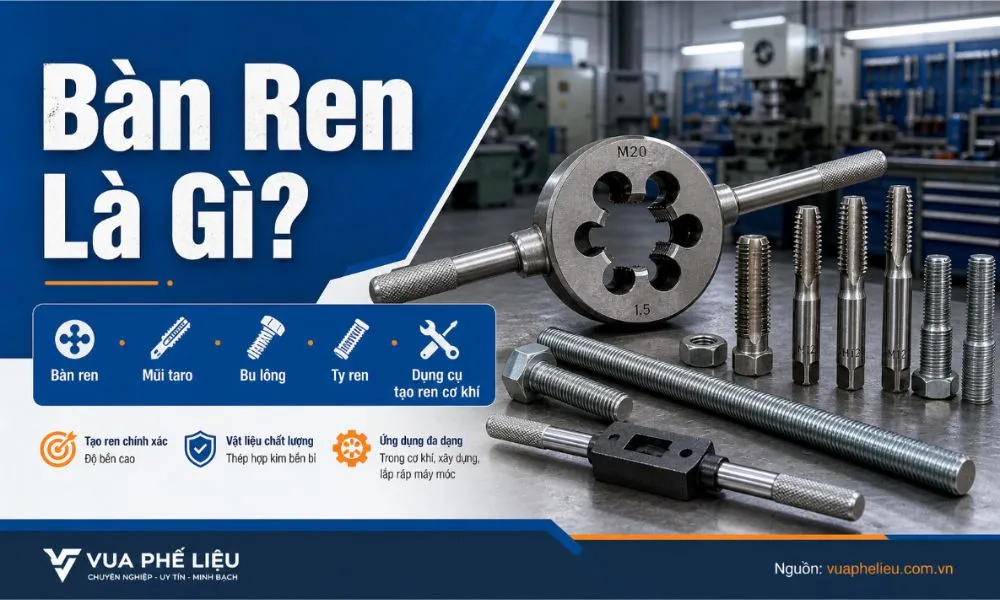
Bàn ren là dụng cụ cơ khí dùng để tạo ren ngoài – thao tác mà nhiều người quen gọi là “taro ren ngoài” hay “taro răng ngoài”. Nếu bạn đang tìm hiểu bàn ren là gì, bộ taro ren gồm những gì, hay taro ren ngoài khác mũi taro ở chỗ nào – bài viết này chúng tôi sẽ giải đáp đầy đủ từ khái niệm, cấu tạo đến cách sử dụng đúng kỹ thuật.
Ren là gì và dùng để làm gì?
Ren là đường xoắn ốc liên tục được tạo trên bề mặt trụ tròn (ren ngoài) hoặc bên trong lỗ (ren trong), có biên dạng cắt ngang đều đặn theo tiêu chuẩn nhất định.
Trong cơ khí, ren là cơ chế lắp ghép quan trọng nhất – cho phép hai chi tiết siết chặt vào nhau, tháo rời được và lắp lại nhiều lần mà không làm hỏng kết cấu. Nguyên lý của ren dựa trên mặt nghiêng xoắn ốc: mỗi vòng xoay chuyển thành chuyển động tịnh tiến – đó là lý do bu lông vặn vào siết chặt chi tiết.
Ren được dùng để:
- Siết chặt và cố định các chi tiết máy, kết cấu kim loại
- Lắp ghép đường ống dẫn dầu, khí, nước (ren ống)
- Truyền chuyển động và lực trong máy móc (vít me, trục vít)
- Điều chỉnh vị trí chính xác trong thiết bị đo lường và quang học
Hai loại ren cơ bản:
| Loại ren | Vị trí | Dụng cụ tạo ren |
|---|---|---|
| Ren ngoài | Trên bề mặt ngoài trụ (bu lông, ty ren, trục) | Bàn ren |
| Ren trong | Bên trong lỗ khoan (đai ốc, lỗ ren chi tiết) | Mũi taro |
Bàn ren là gì?
Bàn ren là dụng cụ cắt dùng để tạo ren ngoài trên bề mặt thanh kim loại, trục, bu lông, ty ren hoặc bất kỳ chi tiết trụ tròn nào. Bàn ren hoạt động bằng cách ép và cắt vào bề mặt kim loại theo biên dạng ren định sẵn khi xoay quanh chi tiết.
Trong tiếng Anh, bàn ren được gọi là die hoặc threading die. Tay quay để giữ và xoay bàn ren gọi là die stock hoặc die holder.
Bàn ren được dùng phổ biến trong:
- Gia công bu lông, ty ren, thanh ren trong sản xuất và sửa chữa
- Phục hồi ren bị hỏng, mòn hoặc chờn trên trục và bu lông cũ
- Gia công ống ren, khớp nối đường ống
- Làm nguội cơ khí, sửa chữa máy móc tại chỗ
Cấu tạo và đặc điểm của bàn ren
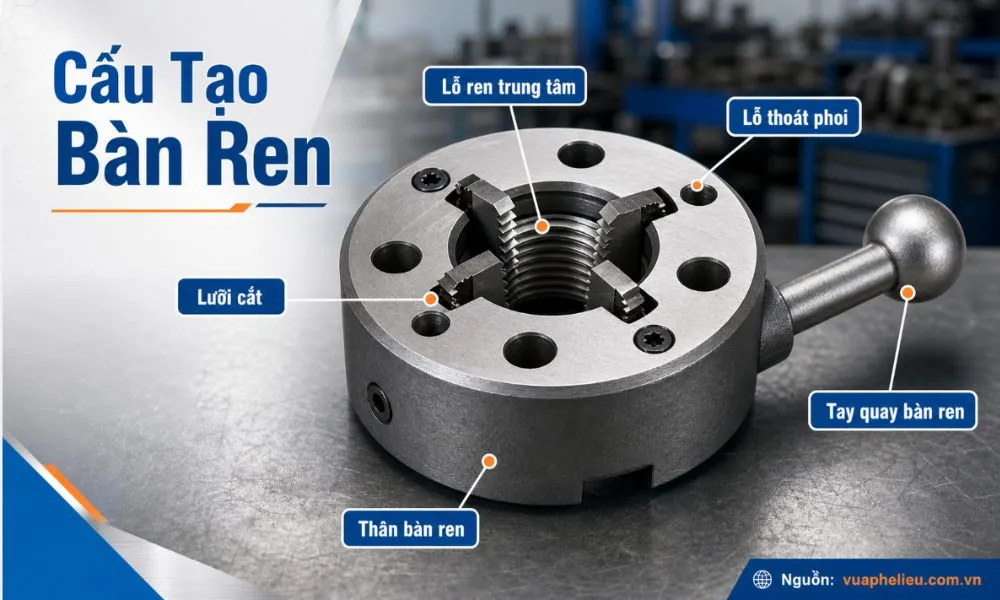
Cấu tạo bàn ren
Bàn ren có hình dạng như một đĩa tròn dày với lỗ ren ở giữa. Nhìn kỹ sẽ thấy các bộ phận sau:
| Bộ phận | Chức năng |
|---|---|
| Vành ngoài (body) | Thân bàn ren — nơi tay quay kẹp vào để xoay |
| Lỗ ren trung tâm | Biên dạng ren cắt vào chi tiết — kích thước ren được xác định ở đây |
| Lỗ thoát phoi (chip flute) | Rãnh hở chạy qua lỗ ren — cho phoi kim loại thoát ra, đồng thời tạo lưỡi cắt |
| Lưỡi cắt | Phần sắc tại giao điểm lỗ ren và lỗ thoát phoi — đây là bộ phận thực sự cắt ren |
| Vít hãm (set screw) | Vít nhỏ trên vành ngoài — dùng để điều chỉnh đường kính ren (với bàn ren điều chỉnh được) |
| Côn vào | Phần đầu lỗ ren được vát côn — giúp bàn ren bám vào chi tiết dễ hơn khi bắt đầu cắt |
Nguyên lý hoạt động của bàn ren
Khi xoay bàn ren quanh chi tiết, các lưỡi cắt tại lỗ thoát phoi cắt dần vào bề mặt kim loại theo đường xoắn của biên dạng ren. Phoi kim loại được đẩy ra qua các lỗ thoát phoi. Mỗi vòng xoay, bàn ren tự động tiến thêm một bước ren – không cần tác động lực dọc trục từ người dùng, bàn ren tự “ăn” vào nhờ biên dạng ren dẫn hướng.
Phân loại bàn ren
Theo hình dạng:
- Bàn ren tròn (round die): Phổ biến nhất – dạng đĩa tròn, dùng với tay quay bàn ren tiêu chuẩn
- Bàn ren lục giác (hexagonal die): Có thể vặn bằng cờ lê — tiện lợi trong không gian hẹp
Theo tiêu chuẩn ren:
- Bàn ren metric (M): Phổ biến nhất tại Việt Nam – M3, M4, M5, M6, M8, M10, M12, M16…
- Bàn ren ống BSP/NPT: Tạo ren ống cho đường dẫn dầu, khí, nước – biên dạng côn
- Bàn ren inch UNC/UNF: Dùng cho thiết bị nhập khẩu từ Mỹ
Theo khả năng điều chỉnh:
- Bàn ren cố định: Kích thước ren không điều chỉnh được – dùng phổ biến, giá thành thấp
- Bàn ren điều chỉnh (adjustable die): Có vít hãm cho phép nở ra hoặc thu lại một chút – giúp điều chỉnh dung sai ren hoặc cắt ren theo 2 lượt (thô → tinh)
Taro ren ngoài là gì? Bàn ren và mũi taro khác nhau thế nào?
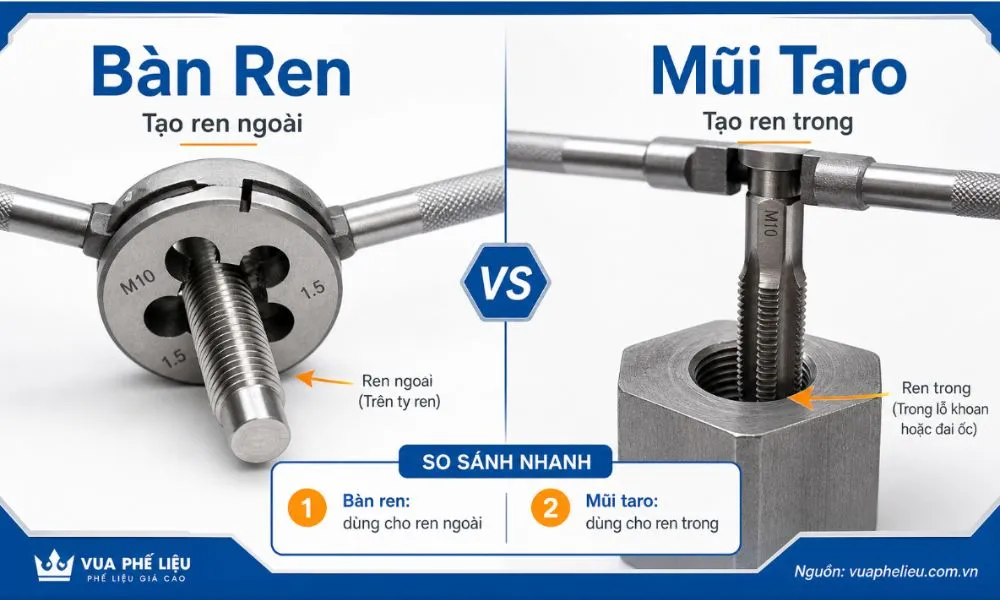
“Taro ren ngoài” là cách gọi dân gian phổ biến – nhưng về mặt kỹ thuật, thao tác tạo ren ngoài không dùng mũi taro mà dùng bàn ren. Đây là điểm nhầm lẫn rất phổ biến, kể cả trong môi trường xưởng cơ khí.
Sự khác biệt đúng về mặt kỹ thuật:
| Tiêu chí | Mũi taro (tap) | Bàn ren (die) |
|---|---|---|
| Tạo loại ren | Ren trong (lỗ ren, đai ốc) | Ren ngoài (bu lông, trục, ty ren) |
| Hình dạng dụng cụ | Trụ tròn có rãnh dọc, giống bu lông | Đĩa tròn dày có lỗ ren ở giữa |
| Cách sử dụng | Đưa vào trong lỗ khoan, xoay theo chiều ren | Bao quanh ngoài chi tiết, xoay theo chiều ren |
| Chuẩn bị trước | Khoan lỗ mồi đúng đường kính | Tiện hoặc mài đầu chi tiết vát côn nhẹ |
| Tên tiếng Anh | Tap / tapping | Die / threading |
Khi ai đó nói “taro ren ngoài” – thực tế họ đang nói đến thao tác dùng bàn ren. Trong bài viết kỹ thuật và tài liệu cơ khí, nên dùng đúng thuật ngữ để tránh nhầm lẫn.
Bàn ren thường làm từ thép gió HSS (High Speed Steel) – tương tự mũi taro – nhờ độ cứng cao và khả năng chịu mài mòn tốt trong quá trình cắt ren liên tục.
Bộ taro ren gồm những gì?
Bộ taro ren (hay bộ dụng cụ tạo ren) là tập hợp các dụng cụ cần thiết để thực hiện cả hai thao tác: tạo ren trong (bằng mũi taro) và tạo ren ngoài (bằng bàn ren).
Bộ taro ren cơ bản thường gồm:
| Dụng cụ | Chức năng |
|---|---|
| Mũi taro (tap set) | Tạo ren trong lỗ khoan — thường đi theo bộ 3 cây (thô, vừa, tinh) |
| Bàn ren (die set) | Tạo ren ngoài trên trục, bu lông, ty ren |
| Tay quay taro (tap wrench) | Kẹp và xoay mũi taro — có loại chữ T và loại tay cầm thẳng |
| Tay quay bàn ren (die stock) | Kẹp và xoay bàn ren — thường dạng tay cầm chữ T hoặc hai cánh |
| Mỡ / dầu bôi trơn | Giảm ma sát, làm mát, thoát phoi — bắt buộc khi taro thép và inox |
| Hộp đựng (case) | Bảo quản và phân loại dụng cụ theo kích thước |
Bộ taro ren đầy đủ (bộ chuyên nghiệp) có thêm:
- Mũi taro và bàn ren nhiều kích thước (thường từ M3 đến M12 hoặc M3 đến M20)
- Bàn ren điều chỉnh được
- Mũi khoan pilot (khoan lỗ mồi) đi kèm theo từng kích thước taro
- Bảng tra cứu đường kính lỗ khoan theo kích thước ren
Hướng dẫn sử dụng bàn ren đúng cách
Chuẩn bị: chọn đúng kích thước bàn ren
Trước khi cắt ren, xác định đúng kích thước bàn ren cần dùng:
- Đo đường kính ngoài của chi tiết cần tạo ren
- Chọn bàn ren có kích thước ren bằng đường kính đó (ví dụ: trục đường kính 8 mm → bàn ren M8)
- Đầu chi tiết nên được vát côn nhẹ khoảng 15–20° để bàn ren bám vào dễ hơn khi bắt đầu
Các bước thực hiện taro ren ngoài bằng bàn ren
Bước 1 – Kẹp chặt chi tiết: Dùng ê tô (vise) kẹp chi tiết thẳng đứng hoặc nằm ngang – đảm bảo chi tiết không xoay trong quá trình taro.
Bước 2 – Bôi mỡ/dầu: Thoa đều mỡ taro hoặc dầu cắt gọt lên đầu chi tiết và vào lỗ bàn ren trước khi bắt đầu.
Bước 3 – Đặt bàn ren vuông góc: Đặt bàn ren vào đầu chi tiết, đảm bảo mặt phẳng bàn ren vuông góc hoàn toàn với trục chi tiết. Đây là bước quan trọng nhất – nếu bàn ren bị nghiêng, ren sẽ bị lệch.
Bước 4 – Bắt đầu cắt: Ấn nhẹ lực dọc trục đồng thời xoay tay quay theo chiều kim đồng hồ (với ren thuận). Khi bàn ren đã “ăn” vào được 1- 2 vòng ren, không cần ấn lực nữa – bàn ren tự tiến.
Bước 5 – Thoát phoi định kỳ: Sau mỗi 1- 2 vòng tiến, xoay ngược lại ½ vòng để bẻ gãy và thoát phoi. Tiếp tục cho đến khi đủ chiều dài ren cần thiết.
Bước 6 – Kiểm tra ren: Dùng đai ốc chuẩn vặn thử – ren đạt chất lượng khi đai ốc vào trơn tru, không kẹt, không lỏng lẻo.
Lỗi thường gặp khi dùng bàn ren và cách khắc phục
1. Ren bị lệch (không vuông góc với trục)
Nguyên nhân: bàn ren đặt nghiêng ngay từ đầu. Một khi ren đã lệch 1–2 vòng đầu, không thể sửa lại được.
Khắc phục: dùng thước vuông kiểm tra bàn ren vuông góc trước khi bắt đầu, hoặc dùng bạc dẫn hướng. Nếu đã lệch, phải tiện lại đầu chi tiết và làm lại từ đầu.
2. Ren bị chờn, bề mặt ren thô
Nguyên nhân: không dùng dầu bôi trơn, bàn ren mòn, hoặc tốc độ xoay quá nhanh.
Khắc phục: thay bàn ren mới, dùng đúng dầu bôi trơn theo vật liệu, xoay chậm và đều tay hơn.
3. Bàn ren bị kẹt giữa chừng
Nguyên nhân: phoi tích tụ bít lỗ thoát phoi, không thoát phoi định kỳ.
Khắc phục: xoay ngược ra, vệ sinh phoi trong lỗ bàn ren, bôi thêm dầu rồi tiếp tục. Không được cố ấn mạnh khi bàn ren đã kẹt – dễ làm gãy lưỡi cắt.
4. Ren quá chặt – đai ốc vặn vào khó
Nguyên nhân: đường kính chi tiết hơi lớn hơn danh nghĩa, hoặc dung sai bàn ren quá chặt.
Khắc phục: nếu dùng bàn ren điều chỉnh, nới vít hãm ra một chút cho bàn ren nở rộng hơn. Cắt lại lượt 2 với bàn ren được điều chỉnh.
5. Ren quá lỏng – đai ốc vặn vào bị rơ
Nguyên nhân: đường kính chi tiết quá nhỏ, hoặc bàn ren bị mòn.
Khắc phục: kiểm tra lại đường kính chi tiết trước khi taro. Nếu chi tiết đã gia công xong mà ren lỏng, phải làm lại chi tiết mới.
Bàn ren dùng được cho những vật liệu nào?
| Vật liệu | Bàn ren phù hợp | Cần dầu? | Lưu ý |
|---|---|---|---|
| Thép cacbon thấp | HSS thường | Có | Phổ biến nhất, dễ taro |
| Thép hợp kim | HSS-Co hoặc phủ TiN | Có | Giảm tốc độ xoay |
| Inox (304, 316) | HSS-Co, phủ TiAlN | Bắt buộc | Xoay chậm, liên tục — inox dễ cứng nguội |
| Nhôm | HSS thường | Có (dầu loãng) | Vật liệu mềm, dễ taro — chú ý phoi nhôm dính bàn ren |
| Đồng, đồng thau | HSS thường | Tùy | Vật liệu mềm, dễ taro |
| Gang | HSS thường | Không | Taro khô — gang giòn, thoát phoi tốt |
| Nhựa kỹ thuật | HSS thường | Không | Tốc độ thấp, tránh nhiệt làm biến dạng nhựa |
Bàn ren, dụng cụ taro cũ có bán phế liệu được không?
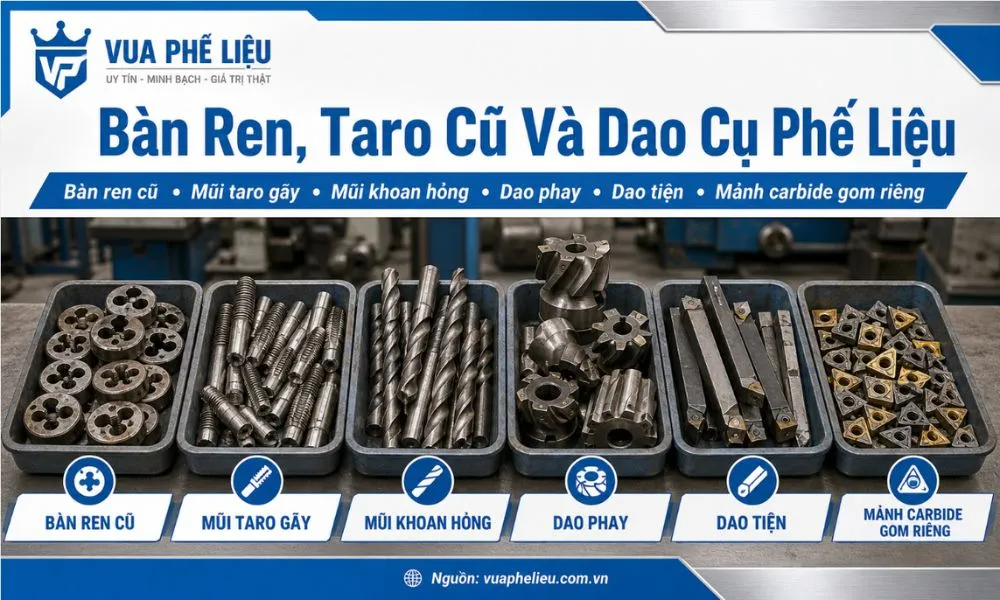
Được. Bàn ren hỏng, mũi taro gãy, dao phay cũ và các dụng cụ cơ khí hợp kim đã qua sử dụng đều có thể bán cho các đơn vị thu mua hợp kim phế liệu – đặc biệt nếu là hàng làm từ thép gió HSS hoặc HSS-Co.
Những dụng cụ có giá trị thu mua tốt:
- Bàn ren HSS-Co (có coban) – hàm lượng hợp kim cao, giá thu mua tốt hơn bàn ren HSS thường
- Mũi taro hỏng, gãy số lượng lớn từ xưởng cơ khí
- Dao phay, dao tiện, mũi khoan HSS thanh lý
- Bộ taro ren cũ không còn dùng
Yếu tố ảnh hưởng đến giá thu mua:
- Loại mác thép (HSS thường, HSS-Co, carbide giá khác nhau rõ rệt)
- Khối lượng hàng – gom nhiều giá tốt hơn
- Mức độ phân loại – tách riêng HSS và carbide trước khi bán để nhận giá cao hơn
- Tình trạng hàng – bàn ren còn nguyên vẹn dù hỏng ren vẫn giá hơn hàng bị biến dạng
Câu hỏi thường gặp về bàn ren
Bàn ren là gì?
Bàn ren là dụng cụ cắt dạng đĩa tròn dày, dùng để tạo ren ngoài trên bu lông, trục, ty ren hoặc thanh kim loại hình trụ. Bàn ren thường làm từ thép gió HSS và được dùng kèm với tay quay bàn ren chuyên dụng.
Bàn ren dùng để làm gì?
Bàn ren dùng để cắt ren ngoài – tức là tạo đường ren xoắn trên mặt ngoài của chi tiết trụ tròn. Ứng dụng phổ biến nhất là làm bu lông, ty ren, trục ren và phục hồi ren bị hỏng trên chi tiết cũ.
Taro ren ngoài là gì?
“Taro ren ngoài” là cách gọi dân gian cho thao tác tạo ren ngoài bằng bàn ren. Về kỹ thuật, mũi taro dùng để tạo ren trong (lỗ ren), còn bàn ren dùng để tạo ren ngoài (bề mặt trục). Hai dụng cụ này làm nhiệm vụ ngược nhau nhưng thường đi cùng trong một bộ taro ren.
Bàn ren khác mũi taro ở điểm nào?
Bàn ren tạo ren ngoài trên bề mặt trục (như bu lông), còn mũi taro tạo ren trong bên trong lỗ khoan (như đai ốc, lỗ ren). Hình dạng cũng khác hoàn toàn: bàn ren là đĩa tròn dày bao quanh ngoài chi tiết, mũi taro là thanh trụ đưa vào trong lỗ.
Bộ taro ren gồm những dụng cụ nào?
Bộ taro ren đầy đủ gồm: mũi taro (bộ 3 cây), bàn ren các kích thước, tay quay taro, tay quay bàn ren, mỡ hoặc dầu bôi trơn và hộp đựng. Bộ chuyên nghiệp còn có thêm mũi khoan pilot đi kèm theo từng kích thước.
Bàn ren cũ có bán được không?
Được. Bàn ren, mũi taro và dụng cụ cơ khí cũ làm từ thép gió HSS hoặc HSS-Co đều có giá trị thu mua phế liệu rất tốt. Nên gom số lượng và phân loại riêng theo vật liệu để nhận được giá tốt nhất.
Bài viết tổng hợp thông tin kỹ thuật về bàn ren phục vụ mục đích tham khảo. Kích thước bàn ren và thông số ren cần tra bảng tiêu chuẩn chính xác trước khi gia công thực tế.