Taro (hay còn gọi là ta rô) là một trong những thao tác cơ bản nhất trong gia công cơ khí, nhưng lại dễ sai nếu không hiểu đúng kỹ thuật. Bài viết này Vua Phế Liệu chúng tôi sẽ giải thích taro là gì, mũi taro cấu tạo như thế nào, cách tính lỗ khoan taro, các phương pháp taro phổ biến và những lỗi thường gặp cần tránh.
Taro là gì? Ta rô là gì?
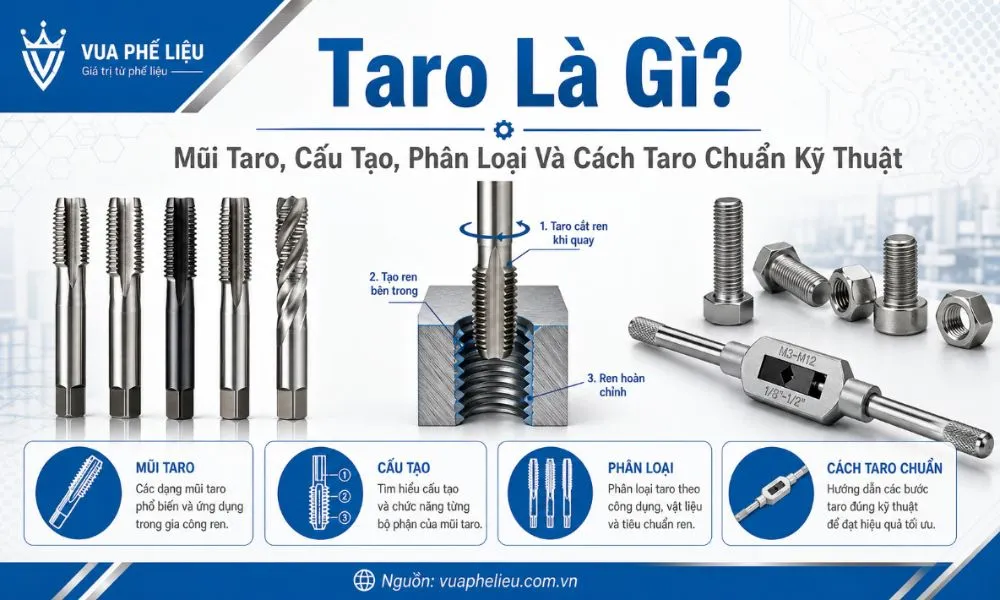
Taro (tiếng Anh: tapping, dụng cụ gọi là tap) là thao tác tạo ren bên trong một lỗ khoan bằng cách dùng mũi taro cắt vào thành lỗ theo biên dạng ren định sẵn. Kết quả là một lỗ ren (ren trong) để vặn bu lông, vít hoặc các chi tiết lắp ghép có ren ngoài vào.
Tên “ta rô” là phiên âm từ tiếng Pháp taraud — phản ánh lịch sử ảnh hưởng của ngành cơ khí Pháp tại Việt Nam. Hai cách viết taro và ta rô đều được dùng phổ biến và chỉ cùng một thao tác.
Taro được ứng dụng rộng rãi trong:
- Gia công chi tiết máy, khung kết cấu kim loại
- Sửa chữa máy móc, thiết bị công nghiệp
- Lắp ghép bu lông — vít trong xây dựng và cơ khí chính xác
- Sản xuất hàng loạt trên dây chuyền CNC
Mũi taro là gì? Cấu tạo mũi taro
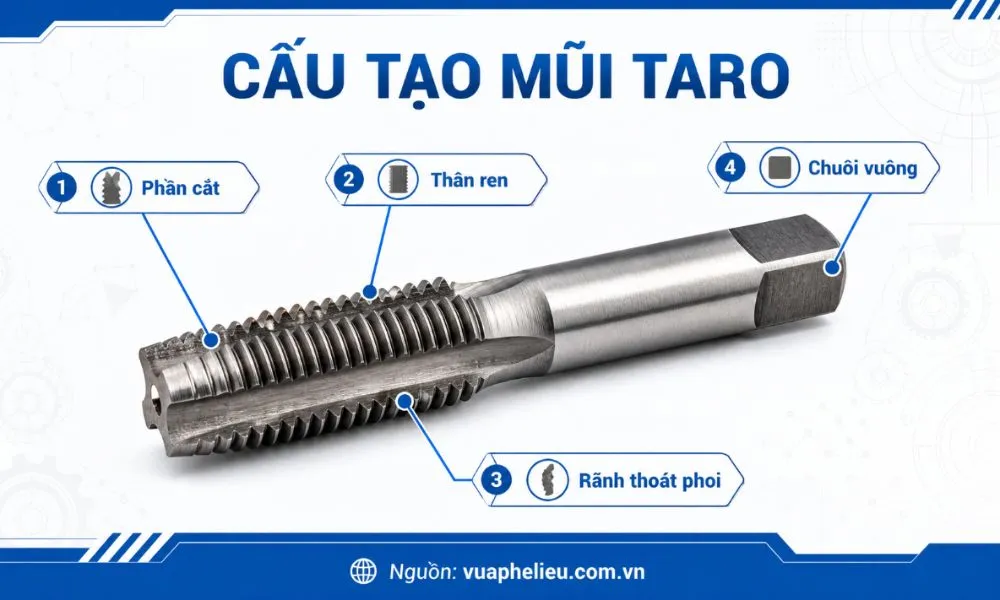
Mũi taro là dụng cụ cắt dùng để tạo ren trong lỗ khoan. Về hình dạng, mũi taro trông giống một bu lông có rãnh thoát phoi chạy dọc thân — chính những rãnh này tạo ra lưỡi cắt và cho phoi kim loại thoát ra ngoài trong quá trình cắt ren.
Cấu tạo mũi taro gồm các phần chính:
| Bộ phận | Chức năng |
|---|---|
| Phần cắt (côn vào) | Phần đầu côn — tiếp xúc đầu tiên với lỗ khoan, bắt đầu tạo ren |
| Phần hiệu chỉnh (thân ren) | Hoàn thiện biên dạng ren, đảm bảo kích thước chính xác |
| Rãnh thoát phoi | Cho phoi kim loại thoát ra, đồng thời tạo lưỡi cắt |
| Chuôi (đuôi vuông) | Kẹp vào tay quay taro hoặc đầu kẹp máy |
Vật liệu làm mũi taro:
Phần lớn mũi taro phổ thông được làm từ thép gió HSS (High Speed Steel) — loại thép dụng cụ tốc độ cao có độ cứng cao và chịu nhiệt tốt. Một số mũi taro cao cấp hơn được phủ TiN (titanium nitride) hoặc làm từ carbide để gia công vật liệu cứng và sản xuất hàng loạt.
Phân loại mũi taro
Mũi taro được phân loại theo nhiều tiêu chí khác nhau tùy mục đích sử dụng:
Phân loại theo chiều ren (thuận / ngược)
- Taro ren thuận (tay phải): Xoay theo chiều kim đồng hồ để vào ren — loại phổ biến nhất, dùng cho hầu hết các ứng dụng thông thường
- Taro ren ngược (tay trái): Xoay ngược chiều kim đồng hồ — dùng khi chi tiết có xu hướng tự tháo lỏng hoặc trong một số ứng dụng đặc biệt
Phân loại theo tiêu chuẩn ren
- Ren metric (M): Phổ biến nhất tại Việt Nam và hầu hết thế giới. Ký hiệu M3, M6, M10… — đơn vị milimét
- Ren UNC/UNF: Tiêu chuẩn Mỹ — inch. Thường gặp trong thiết bị nhập khẩu từ Mỹ
- Ren ống (BSP/NPT): Dùng trong đường ống dẫn khí, dầu, nước — biên dạng ren côn
- Ren Whitworth (BSW): Tiêu chuẩn Anh — ít gặp hơn trong sản xuất hiện đại
Phân loại theo kiểu thoát phoi
- Taro rãnh thẳng: Thoát phoi ra ngoài miệng lỗ — dùng cho lỗ thông (xuyên qua)
- Taro rãnh xoắn: Đẩy phoi lên trên theo chiều xoắn — phù hợp lỗ thông, năng suất cao hơn
- Taro rãnh xoắn ngắn (spiral point): Đẩy phoi xuống phía dưới — dùng cho lỗ thông khi không muốn phoi rơi vào chi tiết
- Taro không rãnh (form tap / roll tap): Không cắt mà tạo ren bằng cách ép biến dạng — dùng cho vật liệu dẻo như nhôm, đồng, thép mềm; không tạo phoi
Phân loại theo vật liệu gia công
- Taro HSS thường: Sắt, thép cacbon, nhôm, đồng
- Taro HSS-Co (có coban): Thép hợp kim, inox, vật liệu cứng hơn
- Taro phủ TiN/TiAlN: Tăng tuổi thọ, giảm ma sát, dùng gia công hàng loạt
- Taro carbide: Gia công gang, hợp kim cứng, gốm — yêu cầu máy cứng vững, tốc độ cao
Phân loại theo bộ (số đầu trong bộ)
Trong taro tay truyền thống, một bộ taro thường gồm 3 cây:
- Taro số 1 (taper tap): Côn vào dài — bắt đầu tạo ren, phù hợp lỗ thông và lỗ sâu
- Taro số 2 (plug tap): Côn vừa — dùng sau taro số 1, hoàn thiện ren
- Taro số 3 (bottoming tap): Côn ngắn — tạo ren sát đáy lỗ mù
Lỗ khoan taro là gì? Cách tính đường kính lỗ khoan
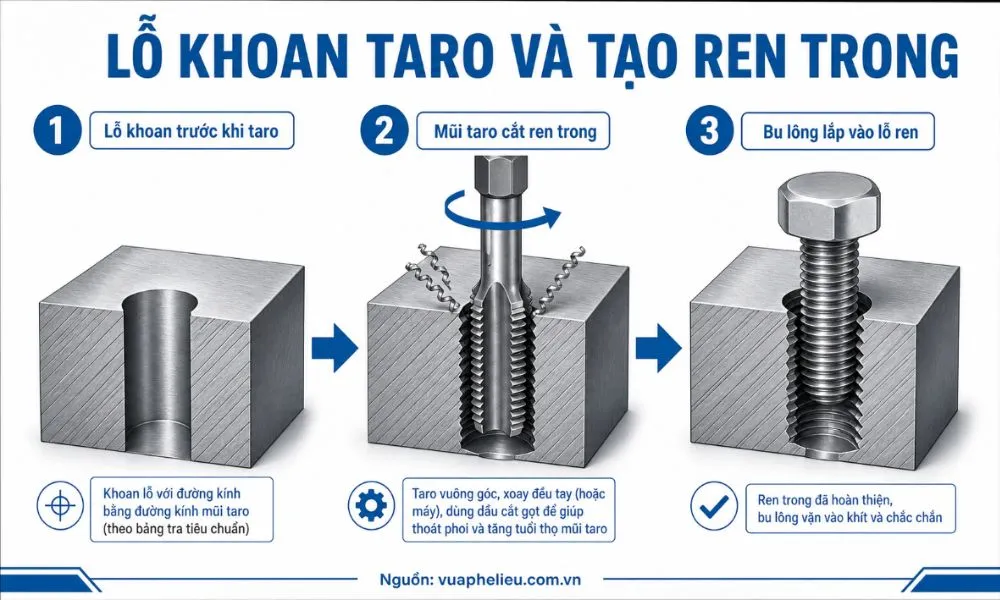
Trước khi taro, bắt buộc phải khoan lỗ mồi với đường kính phù hợp — gọi là lỗ khoan taro. Đây là bước ảnh hưởng trực tiếp đến chất lượng ren và tuổi thọ mũi taro.
Nguyên tắc: Lỗ khoan taro phải nhỏ hơn đường kính ren danh nghĩa đúng bằng phần kim loại mà mũi taro sẽ cắt đi để tạo ren.
Công thức tính nhanh (ren metric):
Đường kính lỗ khoan = Đường kính ren (M) − Bước ren (P)
Ví dụ thực tế:
| Ren cần tạo | Bước ren | Đường kính lỗ khoan |
|---|---|---|
| M6 | 1,0 mm | 5,0 mm |
| M8 | 1,25 mm | 6,75 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,25 mm |
| M16 | 2,0 mm | 14,0 mm |
Lỗ khoan quá nhỏ → mũi taro phải cắt nhiều hơn, dễ gãy, ren bị chặt. Lỗ khoan quá lớn → ren nông, không đủ chiều sâu ăn ren, lắp ghép lỏng lẻo.
Các phương pháp taro phổ biến
Taro tay
Dùng tay quay taro (cán chữ T) để xoay mũi taro thủ công. Đây là phương pháp đơn giản nhất, không cần thiết bị, phù hợp với:
- Sửa chữa ngoài công trình, điều kiện không có máy
- Số lượng lỗ ren ít (1–10 lỗ)
- Vật liệu mềm như nhôm, đồng, thép mềm
- Lỗ ren nhỏ (M3–M12)
Kỹ thuật quan trọng khi taro tay: sau mỗi nửa vòng tiến, quay ngược lại ¼ vòng để bẻ gãy và thoát phoi – tránh phoi tích tụ gây gãy mũi taro.
Taro bằng máy khoan / máy taro
Dùng máy khoan bàn, máy khoan cần hoặc máy taro chuyên dụng có bộ ly hợp mô-men (torque limiter). Ưu điểm:
- Nhanh hơn taro tay nhiều lần
- Vuông góc chính xác, ren đều hơn
- Phù hợp sản xuất loạt nhỏ và vừa (10–500 lỗ)
Lưu ý: máy khoan thường không có bộ ly hợp tự động — nếu dùng máy khoan thông thường để taro cần kiểm soát lực rất cẩn thận, tốc độ thấp.
Taro trên máy tiện / máy gia công CNC
Đây là phương pháp chính xác và năng suất cao nhất, dùng trong sản xuất hàng loạt. Máy CNC thực hiện taro theo chu trình lập trình sẵn (thường là G84 trên máy phay CNC, G32/G92 trên máy tiện CNC).
Thông số chu trình taro CNC cơ bản (G84):
| Thông số | Ý nghĩa |
|---|---|
| F (Feed rate) | Bước tiến = Tốc độ trục (RPM) × Bước ren (mm) |
| S (Speed) | Tốc độ trục chính — thấp hơn nhiều so với khoan |
| R (Reference plane) | Mặt phẳng tham chiếu trước khi taro |
| Z (Depth) | Độ sâu taro |
Ví dụ: Taro M8×1.25 tại S=200 RPM → F = 200 × 1.25 = 250 mm/phút
Mỡ taro và dầu bôi trơn khi taro
Mỡ taro (hay dầu taro) là chất bôi trơn chuyên dụng dùng trong quá trình tạo ren. Không nên bỏ qua bước này — đặc biệt khi taro vật liệu cứng hoặc taro bằng tay.
Tác dụng của mỡ/dầu taro:
- Giảm ma sát giữa lưỡi cắt và thành lỗ → mũi taro ít mòn hơn
- Làm mát vùng cắt → tránh nhiệt cục bộ gây cứng nguội vật liệu
- Hỗ trợ thoát phoi → ren đều, bề mặt ren nhẵn hơn
- Hạn chế gãy mũi taro → tiết kiệm chi phí dụng cụ
Chọn dầu/mỡ theo vật liệu:
| Vật liệu | Chất bôi trơn khuyến nghị |
|---|---|
| Thép cacbon | Dầu cắt gọt gốc khoáng, mỡ taro đặc |
| Thép không gỉ (inox) | Dầu cắt gọt EP (extreme pressure), mỡ taro inox |
| Nhôm | Dầu cắt loãng, dầu hỏa, kerosene |
| Đồng, đồng thau | Dầu khoáng nhẹ hoặc không cần dầu |
| Gang | Taro khô — gang tự bôi trơn, dùng dầu dễ bít lỗ phoi |
Taro được dùng cho những vật liệu nào?
Về lý thuyết, taro có thể dùng trên hầu hết vật liệu kim loại — nhưng yêu cầu chọn đúng loại mũi taro và chế độ gia công:
| Vật liệu | Mũi taro phù hợp | Cần dầu? | Ghi chú |
|---|---|---|---|
| Thép cacbon thấp | HSS thường | Có | Phổ biến nhất |
| Thép hợp kim | HSS-Co hoặc phủ TiN | Có | Giảm tốc độ |
| Inox (304, 316) | HSS-Co, phủ TiAlN | Bắt buộc | Dễ cứng nguội — taro chậm, không dừng giữa chừng |
| Nhôm | HSS thường, roll tap | Có | Dùng roll tap cho nhôm dẻo — không tạo phoi |
| Đồng, đồng thau | HSS thường | Tùy | Vật liệu mềm, dễ taro |
| Gang | HSS thường | Không | Taro khô — gang giòn, thoát phoi tốt |
| Nhựa kỹ thuật | HSS thường | Không | Tốc độ thấp, tránh nhiệt làm chảy nhựa |
Mũi khoan, bàn ren và taro là bộ ba dao cụ cơ khí hay đi cùng nhau trong các xưởng sản xuất, gia công cơ khí – xem các loại mũi khoan để tìm hiểu rõ hơn.
Lỗi thường gặp khi taro và cách khắc phục
Đây là phần hầu hết tài liệu bỏ qua – nhưng lại là phần thực tế nhất với người làm cơ khí:
1. Gãy mũi taro trong lỗ
Nguyên nhân phổ biến nhất: lỗ khoan quá nhỏ, taro quá nhanh, không dùng dầu, hoặc phoi tích tụ bít lỗ. Khi mũi taro gãy trong lỗ rất khó lấy ra vì mũi taro cứng hơn vật liệu xung quanh.
Cách xử lý: dùng EDM (tia lửa điện) để phá hủy phần gãy, hoặc dùng bộ tháo mũi taro gãy chuyên dụng nếu còn phần nhô lên.
Phòng tránh: kiểm tra lại đường kính lỗ khoan, dùng đủ dầu bôi trơn, taro chậm hơn và định kỳ rút mũi ra thoát phoi.
2. Ren bị lỏng, không đủ chiều sâu ăn ren
Nguyên nhân: lỗ khoan quá lớn hoặc dùng taro không đúng tiêu chuẩn ren.
Khắc phục: khoan lại lỗ lớn hơn và dùng bạc ren (Helicoil insert) để phục hồi ren đúng kích thước.
3. Ren lệch tâm, không vuông góc
Nguyên nhân: taro tay bị nghiêng khi bắt đầu, hoặc lỗ khoan bị lệch tâm từ trước.
Khắc phục: dùng bạc dẫn hướng (tapping guide) khi taro tay, hoặc chuyển sang taro máy.
4. Bề mặt ren thô, không đều
Nguyên nhân: không dùng dầu bôi trơn, tốc độ quá cao, hoặc mũi taro đã mòn.
Khắc phục: thay mũi taro mới, dùng đúng dầu bôi trơn theo vật liệu, giảm tốc độ cắt.
5. Ren bị cứng — bu lông vặn vào khó
Nguyên nhân: dung sai mũi taro quá chặt, hoặc vật liệu bị cứng nguội khi taro inox/thép hợp kim.
Khắc phục: kiểm tra dung sai mũi taro (H2/H3), đảm bảo taro liên tục không dừng giữa chừng khi làm inox.
Dụng cụ taro cũ có bán phế liệu được không?
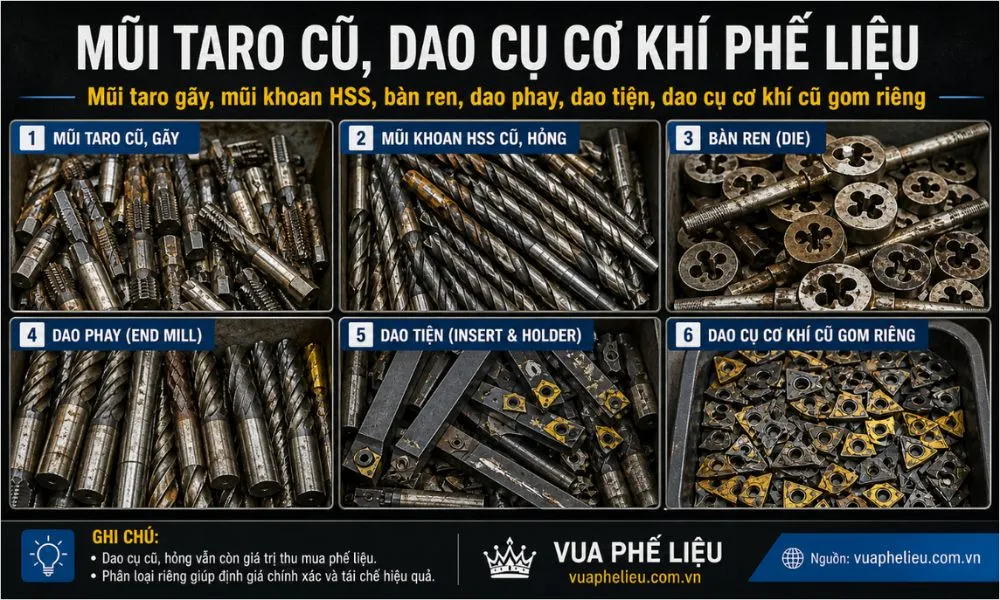
Có. Mũi taro hỏng, taro gãy, bộ taro cũ không dùng nữa đều có thể bán phế liệu hợp kim dụng cụ cơ khí – đặc biệt nếu là hàng làm từ thép gió HSS hoặc HSS-Co có coban.
Những dụng cụ có giá trị thu mua tốt:
- Mũi taro HSS-Co (có coban) — hàm lượng coban cao, giá thu mua tốt hơn
- Dao phay cũ, mũi khoan HSS số lượng lớn
- Dao tiện, taro công nghiệp từ xưởng cơ khí thanh lý
- Bàn ren và dụng cụ tạo ren ngoài — cùng nhóm dụng cụ ren với taro
Giá thu mua phụ thuộc vào: loại mác thép, khối lượng, mức độ phân loại (lẫn tạp hay đã tách riêng HSS/carbide). Phân loại đúng trước khi bán giúp bạn nhận được giá cao hơn đáng kể.
Câu hỏi thường gặp về taro
Taro là gì?
Taro (ta rô) là thao tác tạo ren bên trong lỗ khoan bằng dụng cụ gọi là mũi taro. Kết quả là một lỗ ren để vặn bu lông hoặc vít vào. Taro được dùng phổ biến trong gia công cơ khí, sửa chữa máy móc và lắp ghép kết cấu kim loại.
Mũi taro dùng để làm gì?
Mũi taro là dụng cụ cắt để tạo ren trong lỗ khoan. Mũi taro thường làm từ thép gió HSS hoặc HSS-Co, có rãnh thoát phoi chạy dọc thân để phoi kim loại thoát ra trong quá trình cắt ren.
Lỗ khoan taro là gì?
Lỗ khoan taro là lỗ được khoan trước khi taro để mũi taro có chỗ cắt ren. Đường kính lỗ phải nhỏ hơn đường kính ren đúng bằng bước ren — ví dụ ren M8×1.25 cần khoan lỗ 6.75 mm.
Taro tay khác taro máy thế nào?
Taro tay dùng cán chữ T quay bằng tay — đơn giản, không cần thiết bị, phù hợp số lượng ít. Taro máy dùng máy khoan hoặc CNC — nhanh hơn, chính xác hơn, phù hợp sản xuất loạt. Taro CNC còn cho phép lập trình chu trình tự động hoàn toàn.
Mỡ taro có cần thiết không?
Rất cần thiết, đặc biệt khi taro thép, inox hoặc vật liệu cứng. Mỡ/dầu taro giúp giảm ma sát, làm mát vùng cắt, hỗ trợ thoát phoi và hạn chế gãy mũi taro. Chỉ có gang là không cần dùng dầu khi taro.
Mũi taro cũ có bán phế liệu được không?
Được. Mũi taro hỏng, gãy làm từ thép gió HSS hoặc HSS-Co đều có giá trị thu mua phế liệu. Hàng có coban (HSS-Co, M35, M42) có giá cao hơn. Nên gom số lượng và phân loại riêng trước khi bán để được giá tốt nhất.
Bài viết tổng hợp thông tin kỹ thuật về taro phục vụ mục đích tham khảo. Thông số ren và đường kính lỗ khoan cần tra bảng tiêu chuẩn chính xác trước khi gia công thực tế.